


Tin tức
Quy trình sản xuất túi nilon tại xưởng
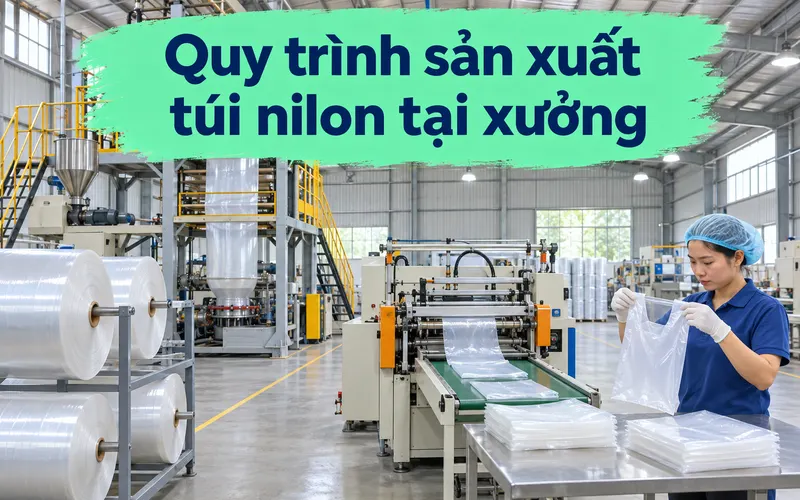
Người đặt hàng số lượng lớn thường chỉ nhìn thấy mẫu túi thành phẩm, nhưng chất lượng của một lô túi được quyết định từ những công đoạn không nhìn thấy: hạt nhựa đầu vào, độ ổn định khi thổi màng và tay nghề ở khâu cắt dán. Hiểu quy trình sản xuất túi nilon giúp anh chị hỏi đúng câu khi chọn nơi sản xuất và truy được lỗi của lô hàng nằm ở công đoạn nào.
Bài viết mô tả quy trình phổ biến trong ngành, đi theo đúng dây chuyền từ hạt nhựa tới bao thành phẩm đóng theo kg. Đây là kiến thức tham chiếu để làm việc với bất kỳ đơn vị sản xuất nào, không phải mô tả dây chuyền của một xưởng cụ thể, vì thiết bị và cách tổ chức kiểm tra khác nhau giữa các nơi.
Nguyên liệu hạt nhựa và pha trộn phụ gia
Mọi lô túi bắt đầu từ hạt nhựa nguyên liệu, phổ biến là các dòng hạt cho túi HD, túi PE và túi PP, kèm hạt màu để tạo màu túi và phụ gia phục vụ tính chất sử dụng. Tỷ lệ pha trộn giữa hạt mới, hạt tái sinh và phụ gia quyết định phần lớn độ dai, độ trong và mùi của túi thành phẩm, trước khi máy móc can thiệp bất cứ điều gì.
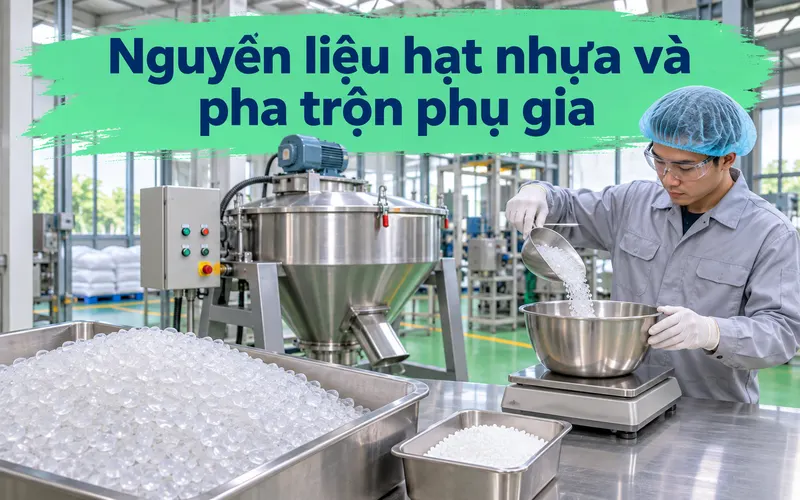
Đây là công đoạn người mua khó kiểm chứng nhất vì hạt đầu vào không còn nhìn thấy được khi túi đã thành phẩm. Cách kiểm chứng thực tế là yêu cầu nơi sản xuất cam kết thành phần theo quy cách đơn hàng và giữ lại mẫu của lô đầu để đối chiếu các lô sau, thay vì chỉ nghe mô tả bằng lời.
Với dòng túi gắn nhãn tự hủy, dây chuyền sản xuất túi nilon tự hủy về cơ bản vẫn đi qua các công đoạn được mô tả trong bài này, điểm khác nằm ở hệ nguyên liệu và phụ gia đầu vào. Tính chất phân hủy của từng sản phẩm cụ thể phải căn cứ vào hồ sơ và chứng nhận của chính sản phẩm đó, không suy ra được chỉ từ tên gọi trên bao bì.
Công đoạn thổi màng: quyết định độ dày và độ dai
Hạt nhựa sau pha trộn được đưa vào máy đùn, nấu chảy rồi thổi thành một bong bóng màng mỏng, cuốn lại thành cuộn màng lớn sau khi làm nguội. Độ dày của màng được điều chỉnh trong chính công đoạn này, và độ đều của màng trên suốt cuộn quyết định túi sau cắt có đồng đều hay chỗ dày chỗ mỏng.
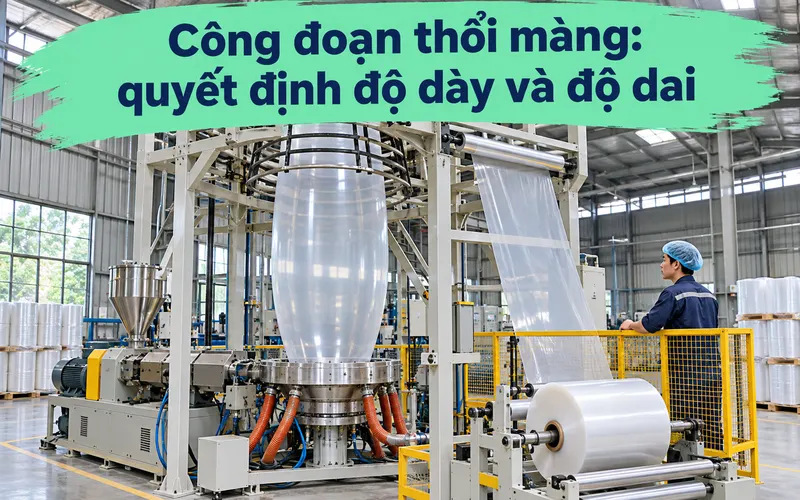
Phần lớn lỗi chất lượng của túi thành phẩm có gốc từ công đoạn thổi: màng không đều làm túi dễ rách ở vùng mỏng, màng bị kéo quá mức làm túi giòn và dễ nứt khi đựng hàng nặng. Khi một lô túi bị phàn nàn là mỏng hơn lô trước dù cùng thông số đặt hàng, đây là công đoạn đầu tiên cần yêu cầu nơi sản xuất giải trình.
Độ dai của túi cũng hình thành tại đây, qua cách phối hạt và điều kiện thổi màng, chứ không chỉ phụ thuộc con số độ dày ghi trên đơn. Hai cuộn màng cùng độ dày danh định vẫn có thể cho hai lô túi khác hẳn nhau về cảm giác cầm và khả năng chịu tải, nếu nguyên liệu đầu vào của chúng khác nhau.
Cuộn màng sau khi thổi thường được lưu lại một thời gian ngắn trước khi chuyển sang in và cắt, để màng ổn định kích thước sau quá trình kéo thổi. Bỏ qua thời gian ổn định này hoặc bảo quản cuộn ở nơi nóng ẩm đều có thể làm túi thành phẩm co lệch nhẹ so với kích thước đặt. Đây là chi tiết vận hành ít được nhắc tới nhưng ảnh hưởng trực tiếp tới độ chính xác của size túi.
Công đoạn in và cắt dán thành túi
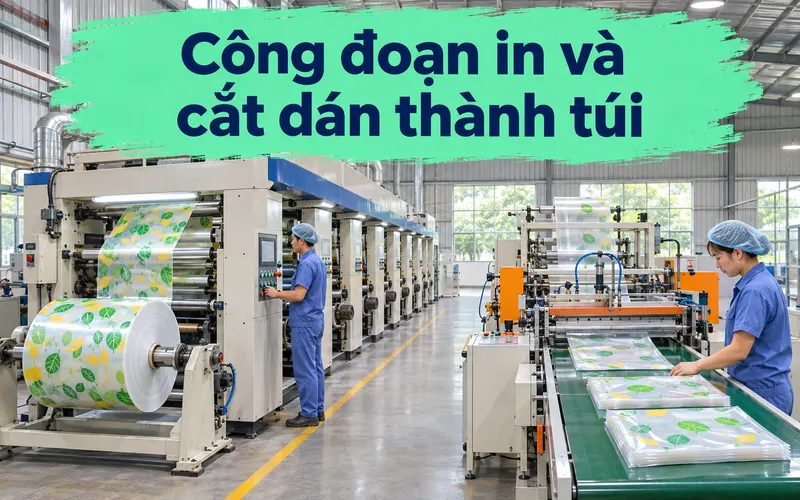
Nếu đơn hàng có in, hình in được thực hiện trên cuộn màng trước khi cắt, để màng chạy liên tục qua hệ thống in rồi mới vào khâu tạo hình túi. Cách tổ chức này giúp hình in đăng ký đều trên từng túi; đó cũng là lý do đơn in phải chốt file và quy cách trước khi chạy, vì thay đổi sau khi màng đã in là không thể sửa.
Sau in là công đoạn cắt và dán nhiệt: cuộn màng được cắt theo kích thước đã đặt, mép dán được ép nhiệt thành đáy túi, và các chi tiết như quai xách, lỗ đục quai hay miệng dán được tạo ở bước tương ứng với từng dạng túi. Mối dán là điểm chịu lực yếu nhất của túi, nên độ chắc của mối dán quan trọng không kém độ dày màng.
Mỗi dạng túi có thêm bước tạo hình riêng sau cắt: túi có quai cần công đoạn dập và tách quai, túi dây rút cần luồn và cố định dây, còn túi zip cần gắn đường khóa kéo đúng vị trí miệng túi. Số bước tạo hình càng nhiều, thời gian sản xuất trên cùng một sản lượng càng dài và yêu cầu kiểm tra ở đầu ra càng chi tiết theo từng dạng.
Nhìn tổng thể, các công đoạn sản xuất túi nilon nối nhau theo một chiều duy nhất: nguyên liệu, thổi màng, in nếu có, cắt dán tạo hình, rồi kiểm tra và đóng gói. Lỗi ở công đoạn trước sẽ đi theo sản phẩm qua mọi công đoạn sau, nên xưởng có kỷ luật kiểm tra ở từng chặng sẽ cho lô hàng ổn định hơn hẳn xưởng chỉ kiểm tra ở đầu ra.
Kiểm tra chất lượng và đóng gói theo kg
Ở đầu ra, lô túi được kiểm tra theo các điểm cơ bản: độ dai khi kéo thử, độ chắc của mối dán, kích thước so với quy cách đặt và số lượng túi trên mỗi kg. Kiểm tra bằng lấy mẫu trong lô là cách làm phổ biến, vì không thể thử kéo từng chiếc trong một lô hàng nghìn chiếc.
Sau kiểm tra, túi được đóng gói theo kg, ghi nhãn kích thước và dạng túi bên ngoài bao để kho và người nhận đối chiếu nhanh. Cách đóng gói này khớp với cách ngành túi nilon giao dịch theo kg: người mua nhận hàng theo khối lượng, còn số túi sử dụng thực tế phụ thuộc size và độ dày của lô.
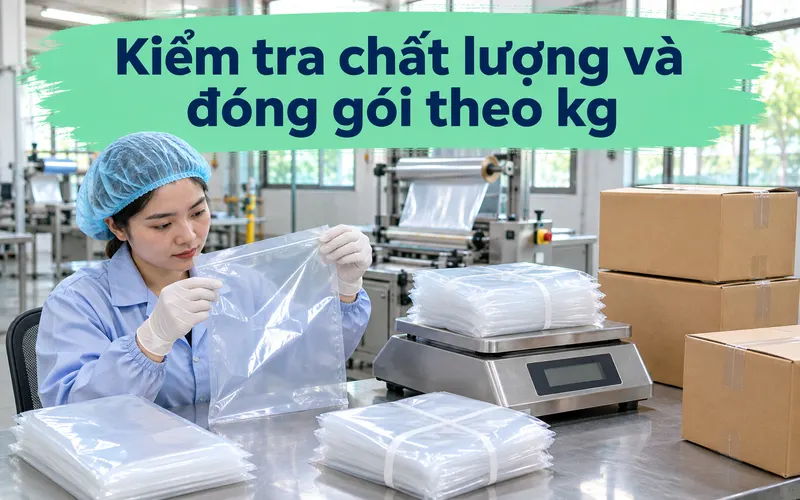
Với người đặt hàng, giá trị của công đoạn cuối nằm ở hồ sơ đối chiếu: nhãn bao, mẫu giữ lại và thông số lô là căn cứ khi cần khiếu nại hoặc đặt lại đúng quy cách cũ. Anh chị đặt sản xuất định kỳ nên yêu cầu giữ mẫu từng lô, vì đó là cách duy nhất chứng minh được sự thay đổi chất lượng giữa hai đợt hàng.
Khi làm việc với một đơn vị nhận sản xuất túi nilon theo quy cách riêng, anh chị nên hỏi trước ba điểm thuộc công đoạn này: tiêu chí kiểm tra đầu ra gồm những gì, mẫu lô có được giữ lại không và nhãn bao ghi những thông tin nào. Ba câu trả lời đó cho thấy mức độ kỷ luật chất lượng của nơi sản xuất rõ hơn bất kỳ cam kết chung nào.
Câu hỏi thường gặp
1. Sản xuất túi nilon gồm những bước nào?
Quy trình phổ biến gồm bốn chặng chính: chuẩn bị và pha trộn hạt nhựa, thổi màng thành cuộn, in trên màng nếu đơn có yêu cầu in, rồi cắt dán tạo hình túi trước khi kiểm tra và đóng gói theo kg. Mỗi chặng quyết định một nhóm tính chất riêng của túi thành phẩm. Lỗi ở chặng nào sẽ mang theo sang các chặng sau nên không sửa được ở cuối dây chuyền.
2. Vì sao cùng một size mà lô túi này mỏng hơn lô trước?
Nguyên nhân thường nằm ở công đoạn thổi màng: độ dày màng có dung sai nhất định và có thể lệch nếu điều kiện thổi hoặc tỷ lệ pha hạt thay đổi giữa hai đợt. Cũng có trường hợp nguyên liệu đầu vào của hai lô không giống nhau dù cùng tên gọi quy cách. Cách xử lý là đối chiếu với mẫu giữ lại của lô trước và yêu cầu nơi sản xuất giải trình theo đúng lô hàng.
3. Túi in logo thì in trước hay sau khi cắt thành túi?
Trong cách tổ chức phổ biến, hình được in trên cuộn màng trước, sau đó màng mới được cắt và dán thành túi. In trên màng liên tục giúp vị trí hình đều nhau giữa các túi và tốc độ sản xuất cao hơn in từng chiếc. Hệ quả là file in và khổ túi phải chốt trước khi chạy màng, vì sai sót ở file sẽ lặp lại trên toàn bộ lô.
4. Độ dày của túi được đo bằng gì?
Độ dày màng túi được đo bằng micromet, thường gọi là mic, và được kiểm tra tại nhiều điểm trên cuộn màng vì màng thổi luôn có dung sai nhất định. Khi đặt hàng, anh chị nên thỏa thuận độ dày kèm dung sai chấp nhận được thay vì chỉ ghi một con số tuyệt đối. Con số độ dày cũng là căn cứ để giải thích số túi trên mỗi kg thay đổi giữa các lô.
5. Đặt sản xuất theo size riêng khác gì mua hàng có sẵn?
Hàng có sẵn được sản xuất theo quy cách phổ thông và lấy ngay từ kho, còn size riêng phải mở một đợt sản xuất riêng cho đơn của anh chị. Vì vậy đơn sản xuất riêng cần xác nhận số lượng tối thiểu, thời gian sản xuất và quy cách trong báo giá trước khi chạy, thay vì áp điều kiện của hàng sẵn. Đổi lại, anh chị nhận đúng kích thước và tính chất túi theo mặt hàng của mình.
Chất liệu đầu vào quyết định công đoạn thổi màng; bạn có thể xem Tham khảo thêm bài viết về túi hd và túi pe khác nhau thế nào trước khi đi vào từng bước sản xuất.
Liên hệ đặt sản xuất và in túi nilon theo yêu cầu
Để được tư vấn tốt hơn, hãy liên hệ theo thông tin bên dưới. Anh chị đang cân nhắc đặt sản xuất theo quy cách riêng có thể xem trước trang sản xuất túi nilon để nắm cách tiếp nhận đơn, còn đơn có in logo đi theo quy trình báo giá của dịch vụ in túi nilon theo yêu cầu.
- Hotline/Zalo: 0862.397.203
- Website: baobisinhthai.com
- Địa chỉ: Số 10/2 đường Phan Trọng Tuệ, Thị trấn Văn Điển, Huyện Thanh Trì, Hà Nội